


超音波溶接中に注意を払うためにいくつかのポイント
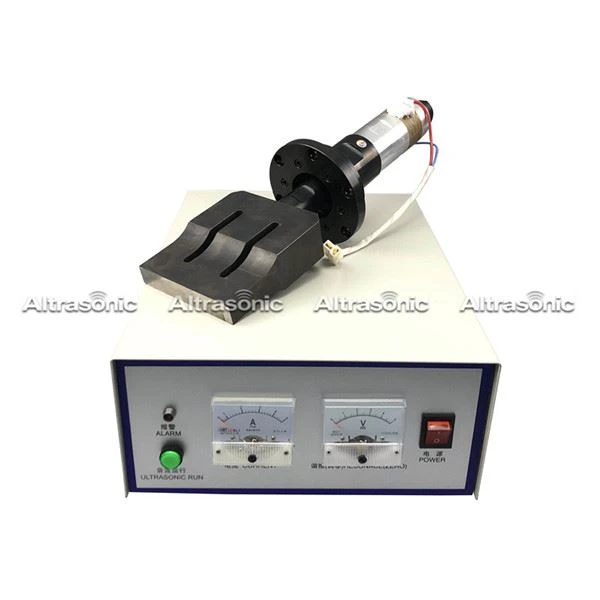
1.超音波溶接のいくつかの誤解のうち:どのくらいの発振周波数、出力電力、振幅範囲、等、ワークピースのワイヤ領域に応じて決定する必要があり、材料は、ワークが気密であるかどうか、それが気密であるかどうか、コンポーネントであるかどうか。間違いは、力が大きければ大きいほど良いということです。これは誤解です。あなたは超音波についてあまりにも多くを知らない場合。関連するエンジニアリング担当者や技術担当者に相談するのが最善です。
2.超音波金型構造は、厳格な検査を必要とする:通常の超音波金型は、入ってくる材料の生産のための厳格な検査手順のセットを持っており、処理サイズは、コンピュータソフトウェアのシミュレーションと検証後に処理されます。品質が保証されています。これらのプロセスは、一般にワークショップでは不可能です。たとえば、合理的な設計がなければ、金型が小さなワークで溶接されたときの問題は明らかではありません。高電力の場合、あらゆる種類のデメリットが現れ、電源部品が直接破損します。
3.溶接熱抵抗は、ワークピースの融点に達する:電気エネルギーを機械に変換する超音波トランスデューサー、加工物の分子伝導を介して、固体伝導の音響抵抗の超音波は、空気音響抵抗よりもはるかに少ない、ワークシームを介して音波、音響抵抗のギャップ、音響抵抗、発生熱のギャップが非常に大きい。温度はワークピースの融点に達し、一定の圧力を加え、ジョイント溶接を行います。小さい熱抵抗、低温によるワークの他の部分は溶接されません。
溶接時の2種類のワークの溶接性:それらのいくつかは、異なる材料間でより良く融合することができ、いくつかは基本的に融合することができ、いくつかはできません。同じ材料間の融点は、原理的に溶接することができるが、溶接するワークの融点が350°Cを超える場合、それはもはや超音波溶接に適していません。超音波は、ワークの分子を溶融させる瞬間であるため、ジャッジは、良好な融合ではなく、3秒以内である、他の溶接プロセスを選択する必要があります。一般的に言えば、ABS材料は溶接が容易であり、ナイロンまたはPP材料は一般的に溶接可能である。
溶接領域には一定の要件があります:超音波瞬時エネルギーが発生すると、溶接面積が大きいほど、エネルギー分散が大きくなり、溶接効果が悪くなるほど溶接が不可能になる可能性があります。追加の超音波は、長手方向の伝達であり、エネルギー損失は、距離に比例し、長距離溶接は6cm以内に制御されるべきです。溶接ラインは30と80のワイヤの間で制御されるべきであり、ワークピースアームの厚さは2ミリメートル未満であってはなりません、そうでなければ良い溶接、特に気密製品の要件。
6.超音波溶接出力は、出力電力の大きさ、圧電セラミック片の厚さと直径を有する、設計工程、決定などの材料、超音波トランスデューサが設計を確定する際に、高出力と設計を確定し、出力エネルギーの大きさを測定することは、超音波トランスデューサではなく複雑なプロセスであり、より大きな出力エネルギーを使用して回路が大きいほど、出力エネルギーを使用して回路が大きくなる、超音波パワーチューブは、測定器のかなり複雑な振幅を有する必要があるほど、正確に振幅を測定することができる。


